
No setor de metalurgia e de siderurgia, a dinâmica de produção é contínua, intensa e altamente capitalizada. Nesse cenário, frequentemente existe um descompasso perceptível entre o valor financeiro direto de um componente de reposição e o impacto real gerado por sua indisponibilidade na linha. Uma peça mecânica ou eletrônica de valor unitário relativamente baixo pode paralisar um laminador, um alto-forno ou uma linha de lingotamento contínuo, gerando prejuízos operacionais desproporcionais.
Compreender a função estratégica da cadeia de suprimentos nesse processo exige enxergar o transporte não apenas como uma despesa de frete, mas como um elo fundamental dentro de um complexo tempo de recuperação fabril.
Onde a logística entra no tempo de uma linha parada
Quando ocorre uma falha mecânica ou elétrica de grande impacto em uma planta industrial, o tempo de recuperação da operação não depende exclusivamente da velocidade do caminhão ou da aeronave. O tempo total de inatividade é composto por uma cadeia sequencial de etapas críticas:
- Diagnóstico da falha: Identificação precisa do componente avariado pela equipe de engenharia e manutenção.
- Localização da peça: Busca no estoque interno ou mapeamento de disponibilidade imediata junto a fornecedores e fabricantes de MRO (Manutenção, Reparo e Operação).
- Trâmites de compra: Aprovação orçamentária, emissão de pedidos e conformidade documental.
- Liberação na origem: Expedição, conferência e embalagem adequada do componente no fornecedor.
- Deslocamento logístico: Coleta especializada, trânsito monitorado e entrega no site industrial.
- Instalação e testes: Substituição técnica, ajustes mecânicos ou de software e testes de comissionamento antes da retomada.
Para ilustrar esse fluxo, considere o cenário hipotético de uma falha em uma placa de acionamento eletrônico de um motor de alta potência ou em um rolo específico de uma linha de conformação a quente. A indisponibilidade temporária de um componente de controle interrompe a linha, e cada hora de atraso na cadeia logística expande o tempo de inatividade da planta.
Quais custos precisam entrar na análise da parada
Avaliar corretamente o peso de uma interrupção exige uma análise financeira criteriosa que evite distorções contábeis. Os gestores de suprimentos e operações devem considerar variáveis reais e mensuráveis, tais como:
- Perda incremental de produção: O volume de produto acabado que deixou de ser fabricado durante o período de inatividade.
- Ociosidade de ativos e mão de obra: Custos fixos operacionais, consumo energético de prontidão e alocação de equipes paradas aguardando a liberação da linha.
- Custos de remobilização: Esforços extras e consumo de insumos para reiniciar processos contínuos de alta temperatura (como fornos e sistemas de fundição).
- Impactos comerciais: Custos associados a atrasos de entrega aos clientes finais e quebra de acordos de nível de serviço (SLA).
No cálculo analítico, é fundamental utilizar dados validados internamente pela empresa. Deve-se evitar o erro conceitual de somar faturamento perdido e margem líquida perdida sobre a mesma unidade de produção não realizada, bem como abster-se de utilizar médias setoriais genéricas sem fonte auditável.
Valor da peça e criticidade operacional não são a mesma coisa
Um dos erros mais comuns no planejamento de suprimentos é confundir o preço de aquisição de um item com a sua criticidade operacional. Para entender essa diferença, vale analisar dois cenários hipotéticos distintos:
- Cenário A: Um componente eletrônico de baixo valor de mercado, cujo fornecedor único está localizado em outro estado e cuja ausência paralisa completamente uma linha de acabamento por falta de redundância.
- Cenário B: Um grande redutor mecânico de alto valor financeiro, mas que possui um equipamento sobressalente (standby) já posicionado no almoxarifado da fábrica, permitindo a substituição imediata sem impacto no fluxo produtivo.
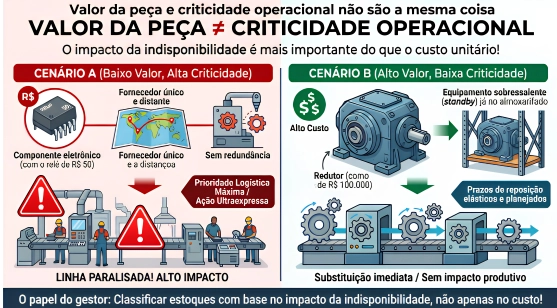
Enquanto o Cenário A exige uma prioridade logística máxima e acionamento ultraexpresso devido ao alto risco de parada de linha, o Cenário B permite prazos de reposição mais elásticos e planejados. O papel do gestor é classificar os estoques com base no impacto da indisponibilidade, e não apenas no custo unitário de reposição.
Quando o transporte urgente pode reduzir o impacto da parada
Diante de uma falha crítica em um ativo de processo contínuo, a escolha do modal de transporte deixa de ser uma decisão puramente de custo de frete e passa a ser uma ferramenta de mitigação de perdas.
Para decidir pelo transporte urgente (como o frete dedicado rodoviário ou soluções aéreas expressas), o gestor deve contrapor o valor do investimento logístico adicional com a perda incremental de produção potencialmente evitada a cada hora de antecipação na entrega. Contudo, é preciso manter expectativas realistas: uma entrega rápida resolve a etapa de trânsito, mas não elimina os tempos técnicos obrigatórios de manuseio, instalação mecânica e testes rigorosos de segurança exigidos pela engenharia da planta.
Preparação da carga e coordenação com a planta
O transporte de componentes pesados, sobressalentes robustos ou eletrônicos sensíveis típicos da metalurgia e da siderurgia não pode ser tratado como uma operação de carga comum. A movimentação exige alinhamento prévio e rigor técnico, resumido no checklist a seguir:
- Identificação e Compatibilidade: Conferência de códigos de série, desenhos técnicos e especificações exatas da peça.
- Embalagem e Proteção: Acondicionamento adequado contra corrosão, umidade e impactos mecânicos, conforme diretrizes do fabricante.
- Documentação Fiscal: Notas fiscais de remessa, garantias e documentações acessórias emitidas sem divergências.
- Condições de Carga e Descarga: Verificação de peso bruto, dimensões e necessidade de equipamentos especiais (guindastes ou plataformas elevatórias) tanto na origem quanto no destino.
- Acessos e Contatos: Liberação antecipada de portaria, alinhamento de horários com a equipe de recebimento técnico e indicação de um responsável focal na planta industrial.
Como reduzir a dependência de urgências recorrentes
Embora a logística de alta performance seja indispensável para apagar incêndios operacionais, depender cronicamente de soluções para operações críticas indica vulnerabilidades estruturais no planejamento de suprimentos.
Para estabilizar a operação, as indústrias devem cruzar o histórico de falhas dos equipamentos com o mapeamento de itens críticos de MRO, mantendo estoques de segurança dimensionados para peças de reposição de difícil aquisição. Além disso, homologar previamente parceiros logísticos especializados e realizar simulações periódicas de fluxo de emergência garante que, quando a falha real acontecer, a resposta da cadeia de suprimentos seja imediata e coordenada.
Eficiência logística para a continuidade da sua indústria
A gestão de ativos críticos na metalurgia e na siderurgia exige que a velocidade do transporte caminhe lado a lado com a segurança operacional. Quando cada minuto de inatividade representa um custo expressivo para a planta, contar com uma estrutura logística preparada para responder com precisão faz toda a diferença.
A Prestex atua há mais de duas décadas oferecendo soluções avançadas em logística ultraexpressa B2B e gestão especializada em MRO (Manutenção, Reparo e Operações), garantindo monitoramento em tempo real e suporte humano ininterrupto para que sua operação industrial nunca perca o ritmo.
Precisa de previsibilidade e segurança no transporte de componentes críticos para a sua planta metalúrgica ou siderúrgica? Fale com um especialista da Prestex e conheça nossas soluções logísticas para o setor industrial.Falar com um especialista →
Perguntas frequentes
Qual é a principal diferença entre manutenção rotineira e uma parada de linha na siderurgia?
A manutenção rotineira é realizada com a planta em operação ou em janelas menores sem impacto sistêmico, enquanto a parada de linha envolve a interrupção não planejada de um ativo essencial, gerando perdas proporcionais ao tempo de inatividade.
Por que o custo do frete urgente deve ser comparado ao prejuízo da parada?
Porque o custo do transporte dedicado ou aéreo deve ser comparado à perda incremental que a antecipação da entrega pode evitar. Esse impacto varia conforme a planta industrial, o processo produtivo e o tempo de parada, podendo envolver ociosidade da linha, atrasos e perdas de produção.
O transporte urgente consegue eliminar totalmente o tempo de parada da fábrica?
Não. O operador logístico reduz ao máximo o tempo de trânsito e entrega da peça, mas a recuperação total ainda depende dos prazos técnicos de diagnóstico, instalação mecânica e testes operacionais executados pela equipe da planta.
Como otimizar a reposição de peças MRO críticas na indústria pesada?
Mapeando o histórico de quebras, definindo faixas de criticidade de estoque, mantendo fornecedores homologados e integrando a equipe de logística ao planejamento de manutenção preventiva.